

Mini centralina idraulica per transpallet
Cat:Centralina idraulica serie DC
Questa centralina idraulica è progettata appositamente per tutti i transpallet elettrici. È composta da una pompa a ingranaggi ad alta tensione, un...
Vedi dettagliA pinza idraulica è un dispositivo di bloccaggio che utilizza fluido idraulico pressurizzato per creare e mantenere la forza di bloccaggio su un pezzo. Nella lavorazione CNC e in altri processi produttivi, i morsetti idraulici mantengono le parti rigidamente in posizione durante la fresatura, foratura, tornitura e rettifica, in modo che la precisione dimensionale e la finitura superficiale rimangano coerenti in ogni pezzo in un ciclo di produzione.
Un tipico sistema di bloccaggio idraulico ha tre elementi fondamentali: a centralina idraulica che produce flusso di olio pressurizzato, cilindri di bloccaggio o attuatori che convertono tale pressione in forza di tenuta meccanica e un circuito di controllo con valvole, tubi flessibili e raccordi che regola la velocità di bloccaggio, la pressione e i tempi.
I produttori scelgono le pinze idrauliche principalmente per ripetibilità . Una morsa manuale dipende dalla forza e dalla sensibilità dell'operatore; una morsa idraulica applica una forza identica ad ogni ciclo, eliminando una delle cause più frequenti di variazione della lavorazione. Le pinze idrauliche forniscono inoltre una forza molto più elevata con un ingombro compatto, motivo per cui sono apparecchiature standard sui moderni centri di lavoro, linee di trasferimento e sistemi di produzione flessibili.
Il principio di funzionamento è semplice. Un motore elettrico aziona una pompa idraulica, solitamente una pompa a ingranaggi, che aspira l'olio da un serbatoio e lo spinge attraverso una valvola di controllo direzionale verso il cilindro di bloccaggio. Quando l'olio entra nella porta di pressione, il pistone si estende e sposta il braccio oscillante o la morsa verso il basso sul pezzo. Quando la valvola direzionale si sposta, l'olio ritorna nel serbatoio e la fascetta si apre.
La maggior parte dei circuiti di bloccaggio delle macchine utensili utilizzano cilindri a doppio effetto , che richiedono pressione per serrare e pressione per rilasciare. Le versioni a semplice effetto utilizzano un ritorno a molla e necessitano di pressione in una sola direzione, il che le rende più semplici ma più lente. La forza di bloccaggio è uguale alla pressione idraulica moltiplicata per l'area effettiva del pistone. Un cilindro con alesaggio di 63 mm a 100 bar, ad esempio, produce circa 31 kN prima che venga applicato qualsiasi rapporto di leva.
Un punto viene spesso frainteso: il corpo della pinza non determina la forza di serraggio. Lo fanno l'unità di potenza e l'impostazione della valvola limitatrice di pressione. Ecco perché la scelta dell'unità di potenza è importante quanto la scelta della pinza stessa. Per comprendere come la pressione, il flusso e le valvole direzionali agiscono insieme all'interno di un circuito, rivedere il principio di funzionamento dei sistemi idraulici spiegato nelle nostre notizie di settore.
 Centralina Idraulica di Bloccaggio per Macchine Utensili Questa unità di potenza compatta mantiene una pressione di bloccaggio stabile con un blocco idraulico, è dotata di un motore intermittente a risparmio energetico e offre opzioni di motore e tensione per l'integrazione flessibile della macchina utensile. Visualizza il prodotto →
Le pinze idrauliche sono disponibili in diverse configurazioni meccaniche, ciascuna progettata per una specifica geometria di bloccaggio del pezzo. Di seguito vengono descritti i tipi più comuni riscontrati su macchine utensili e attrezzature.
Una morsa girevole ruota il braccio in posizione sopra il pezzo in lavorazione e quindi si sposta verticalmente per bloccare. L'angolo di oscillazione è solitamente di 30, 45 o 90 gradi. Le morse rotanti sono la scelta più popolare per il bloccaggio dall'alto perché lasciano l'area di carico completamente aperta. La forza disponibile varia generalmente da da 5 kN a 50 kN .
Questi morsetti a basso profilo tirano la parte verso il basso ad angolo. Sono utili in impianti compatti in cui la lunghezza della corsa è limitata. La forza di bloccaggio viene trasmessa attraverso un meccanismo a maglie, che genera anche un effetto di bloccaggio orizzontale che impedisce il sollevamento del pezzo durante i tagli pesanti.
I morsetti per bordi si avvicinano al pezzo da lavorare lateralmente, lasciando l'intera superficie superiore libera per l'accesso all'utensile. Molte morse idrauliche per bordi combinano una spinta orizzontale con una trazione verticale, che è essenziale per parti sottili o soggette a deformazioni come alloggiamenti in alluminio e piastre di copertura.
Questi morsetti si espandono verso l'esterno dall'interno di un foro o di un elemento lavorato. Sono ideali per ingranaggi, manicotti e fusioni che devono essere posizionati su un diametro interno. L'espansione radiale centra la parte e distribuisce la forza di serraggio in modo uniforme attorno alla circonferenza, riducendo la distorsione sui componenti a parete sottile.
Morse autocentranti o a ganasce fisse con azionamento idraulico sono comuni sui sistemi di lavorazione pallettizzati perché possono essere rilasciate e bloccate automaticamente senza l'intervento dell'operatore. Una morsa idraulica in genere fornisce da 10 kN a 60 kN della forza di serraggio ed è costruito per cicli ripetuti ad alta produttività.
| Tipo di morsetto | Gamma di forza tipica | Migliore applicazione |
|---|---|---|
| Morsetto oscillante | 5-50 kN | Bloccaggio superiore su centri di lavoro e tombstones |
| Morsetto per blocco e collegamento | 3-30 kN | Apparecchi a basso profilo con corsa limitata |
| Morsetto per bordi | 2-25 kN | Bloccaggio laterale con accesso senza ostacoli agli utensili |
| Pinza e mandrino espandibili | 10-80 kN | Bloccaggio con foro interno per ingranaggi, manicotti e pezzi fusi |
| Morsa idraulica | 10-60 kN | Sistemi pallettizzati e bloccaggio pezzo autocentrante |
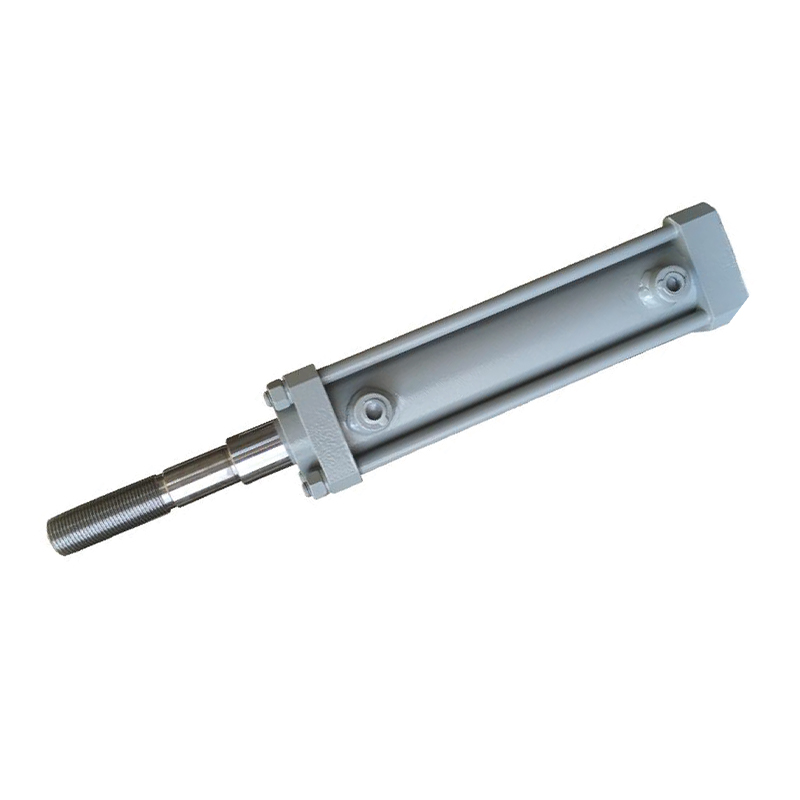 Cilindro idraulico per bloccaggio e attuazione Un attuatore versatile che converte l'energia idraulica in movimento lineare, costruito con materiali ad alta resistenza e guarnizioni di precisione per un bloccaggio e un posizionamento affidabili nelle applicazioni più impegnative delle macchine utensili. Visualizza il prodotto →
Una pinza idraulica è valida quanto lo sono i numeri dietro di essa. Quando si confrontano i prodotti, verificare i seguenti parametri rispetto ai carichi di taglio, alla disposizione delle attrezzature e agli obiettivi di tempo di ciclo.
| Specifica | Gamma tipica | Perché è importante |
|---|---|---|
| Forza di serraggio | 2-80 kN | Determina se la parte rimane rigida sotto il carico di taglio |
| Corsa del pistone | 5-50 mm | La corsa più lunga facilita il caricamento delle parti in fissaggi profondi |
| Pressione di esercizio | 70, 140 o 210 bar | Una pressione più elevata consente cilindri più piccoli per la stessa forza |
| Portata della pompa | 1-20 l/min | Controlla la velocità di apertura-chiusura del morsetto e il tempo di ciclo complessivo |
| Ripetibilità | Da ±0,01 a ±0,05 mm | Influisce sulla coerenza nei processi multiparte o pallettizzati |
| Rilasciare la pressione | Specificato per i modelli a doppio effetto | Garantisce uno sbloccaggio affidabile ad ogni ciclo |
Ogni tecnologia di bloccaggio trova posto in officina. Il confronto seguente mostra perché le morse idrauliche dominano negli ambienti di lavorazione ad alta forza e alta precisione.
| Criteri | Idraulico | Pneumatico | Meccanico |
|---|---|---|---|
| Densità di forza | Alto; i cilindri compatti producono 20-50 kN | Basso; i cilindri diventano grandi al di sopra di 5 kN | Medio; limitato dalla forza dell’operatore |
| Velocità e controllo | Velocità e forza fluide e regolabili | Veloce, ma la forza varia con la pressione dell'aria | Manuale; dipendente dalla tecnica dell'operatore |
| Ripetibilità | Eccellente; forza identica ad ogni ciclo | Buono; influenzato dalla comprimibilità dell’aria | Povero; dipendente dall'operatore |
| Impronta del sistema | Pompa, serbatoio, valvole, tubi flessibili | Compressore, FRL, valvole | Nessuno |
| Livello di rumore | Moderato | Alto | Basso |
| Profilo dei costi | Altoer initial, lower long-term per-part cost | Basso initial, higher energy cost | Bassoest initial, highest labor cost |
Le morse idrauliche non sono limitate a una verticale. Appaiono ovunque le forze di taglio sono elevate, le tolleranze sono strette o i tempi di ciclo devono essere brevi. I settori più comuni includono:
L'unità di potenza è il cuore del sistema di bloccaggio. Imposta la pressione, fornisce il flusso e determina la velocità con cui si muovono i morsetti. Segui questi passaggi di selezione:
Per le macchine con più zone di bloccaggio o funzioni idrauliche aggiuntive, una stazione idraulica più grande con più circuiti potrebbe essere la soluzione migliore. Sfoglia il Catalogo centraline oleodinamiche serie AC per confrontare le configurazioni di pressione, flusso e serbatoio.
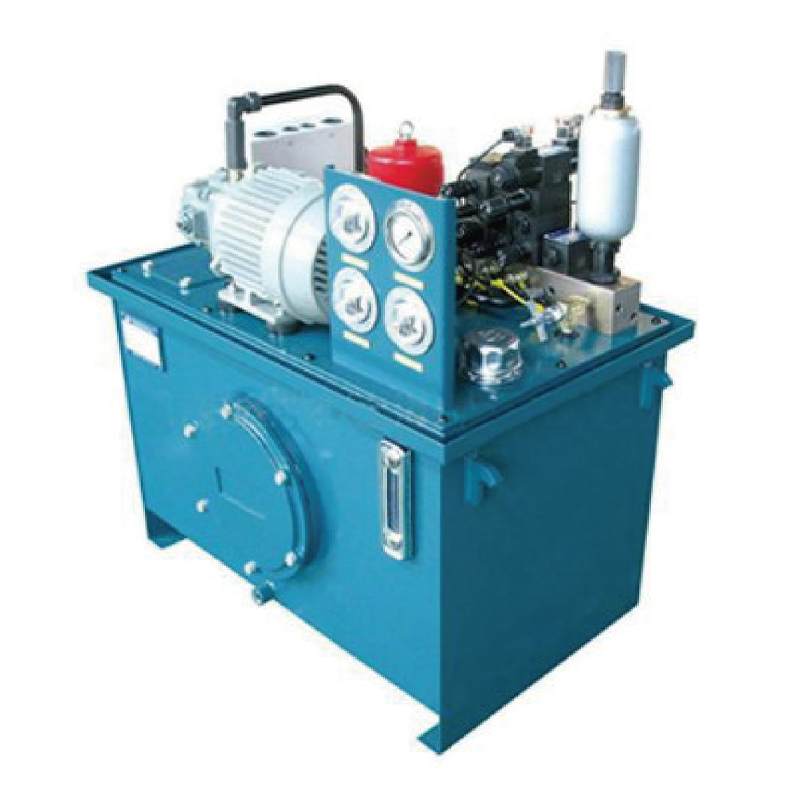 Idraulico Station for Multi-Circuit Systems Fungendo da cuore pulsante dei sistemi idraulici, questa stazione integra pompa, motore, serbatoio e valvole di controllo, offrendo pressione e flusso personalizzabili per un funzionamento stabile su tutte le apparecchiature industriali. Visualizza il prodotto →
Un sistema di bloccaggio idraulico funzionerà per anni con poca attenzione, ma solo se installato in modo pulito e controllato regolarmente. Utilizza queste pratiche come base di riferimento:
Anche i sistemi di bloccaggio ben progettati sviluppano problemi nel tempo. La tabella seguente copre i guasti riscontrati più spesso dalle officine meccaniche.
| Sintomo | Probabile causa | Azione correttiva |
|---|---|---|
| Forza di serraggio drops during machining | Perdita interna oltre la guarnizione del pistone; valvola di sicurezza usurata | Sostituire le guarnizioni; ripristinare o sostituire la valvola di sicurezza |
| Il morsetto si apre lentamente | Il controllo del flusso è impostato su un valore troppo basso; potenza della pompa ridotta | Aumentare il flusso; controllare l'usura della pompa |
| Perdite di olio attorno allo stelo del cilindro | Guarnizione dello stelo danneggiata; superficie dell'asta rigata | Sostituire la guarnizione dello stelo; lucidare o sostituire l'asta |
| Il sistema si surriscalda | Basso oil level; wrong viscosity; relief set too high | Rabboccare l'olio; utilizzare il grado consigliato; ripristinare la pressione di scarico |
| La pinza vibra o vibra | Aria intrappolata nel circuito; pressione impostata troppo bassa | Sanguinare l'aria; aumentare la pressione al livello specificato |
Il costo è solitamente la prima domanda che si pongono i gestori dell'impianto e la risposta onesta è che dipende dal numero di morsetti, dalla complessità dell'attrezzatura e dalla capacità dell'unità di potenza. Come figura di progettazione illustrativa, un'attrezzatura a due stazioni con quattro staffe rotanti e una centralina di bloccaggio idraulico della macchina utensile comunemente rientra nell'intervallo compreso tra 4.000 e 9.000 USD, compresi tubi flessibili e collettore. Un apparecchio manuale con lo stesso numero di stazioni potrebbe costare da 1.500 a 3.000 dollari.
Il calcolo del rimborso cambia il quadro. Se il bloccaggio manuale richiede 2 minuti per pezzo e il bloccaggio idraulico riduce tale tempo a 15 secondi, una produzione giornaliera di 50 pezzi consente di risparmiare circa 1,5 ore al giorno. Con una tariffa di 50 USD l'ora, si arriva a circa 18.000 USD all'anno, il che significa che l'investimento iniziale aggiuntivo spesso viene ripagato in meno di sei mesi. Queste cifre rappresentano stime di pianificazione basate sulle tariffe tipiche di un'officina meccanica di medie dimensioni e devono essere adeguate in base al costo della manodopera e al volume di produzione effettivi.
Il costo energetico è minore. Un propulsore da 2,2 kW funzionante per un totale di un minuto per parte consuma circa 0,037 kWh per parte. Alle tariffe elettriche industriali standard, il costo energetico per componente è solo una frazione di un centesimo, rendendo il costo operativo quasi trascurabile rispetto al risparmio di manodopera.
Una morsa idraulica tiene saldamente i pezzi durante la lavorazione. Converte la pressione idraulica in forza di bloccaggio meccanica, fornendo elevata ripetibilità e livelli di forza difficili da ottenere con morsetti manuali o pneumatici. Gli usi tipici includono frese CNC, torni, rettificatrici, linee di trasferimento e celle di produzione flessibili.
Una regola pratica è dimensionare la forza di bloccaggio a due o tre volte la forza di taglio massima prevista. Calcolare la forza di taglio in base al tipo di materiale, alla profondità di taglio, alla velocità di avanzamento e alla potenza del mandrino, quindi aggiungere un margine di sicurezza. Per una tipica operazione di lavorazione dell'alluminio con una forza di taglio di 5 kN, pianificare 10-15 kN di forza di bloccaggio per posizione di bloccaggio.
La maggior parte delle pinze idrauliche ha una pressione nominale compresa tra 70 e 210 bar. Nel bloccaggio dei pezzi delle macchine utensili, 100-140 bar è l'intervallo più comune perché bilancia le dimensioni del cilindro, la durata delle guarnizioni e la generazione di calore. Impostare sempre la valvola limitatrice di pressione al di sotto del valore nominale massimo del componente con valore nominale più basso nel circuito.
Scegli i morsetti a doppio effetto quando l'automazione richiede uno sbloccaggio positivo ad ogni ciclo. Scegliere i morsetti a semplice effetto con ritorno a molla quando si preferisce un bloccaggio di sicurezza, ad esempio, in modo che il pezzo rimanga bloccato se la pressione idraulica diminuisce inaspettatamente.
L'olio idraulico antiusura ISO VG 32 è la scelta standard per gli ambienti interni delle officine meccaniche. Utilizzare ISO VG 46 per temperature ambiente più calde o funzionamento continuo intenso. Qualunque sia la gradazione scelta, mantenere il livello di pulizia dell'olio consigliato dal produttore del componente, in genere ISO 4406 classe 20/18/15 o superiore.
Controllare mensilmente il livello dell'olio, le perdite e le impostazioni della pressione. Cambiare l'olio e il filtro della linea di ritorno ogni 2.000 - 3.000 ore di funzionamento o prima se l'analisi dell'olio mostra contaminazione. Testare annualmente la forza di serraggio con una cella di carico per rilevare l'usura interna prima che causi problemi di qualità.
Le morse idrauliche rimangono il modo più affidabile per ottenere una forza di bloccaggio elevata e ripetibile nel taglio dei metalli. La chiave per un'installazione di successo non è solo la pinza stessa, ma il sistema completo: la giusta configurazione della pinza, la corretta pressione operativa, un'unità di potenza adeguatamente dimensionata e una routine di manutenzione disciplinata. Inizia definendo i carichi di taglio e gli obiettivi del tempo di ciclo, quindi procedi a ritroso fino all'alesaggio del cilindro, al flusso della pompa e alla capacità del serbatoio. Questo approccio vi darà un sistema di bloccaggio che funziona in modo prevedibile per anni e protegge la qualità di ogni parte che attraversa le vostre macchine. Se stai progettando un nuovo apparecchio o aggiornando una linea esistente, consulta il nostro centralina idraulica product range per trovare la configurazione di pressione e flusso che corrisponde alle vostre esigenze di bloccaggio dei pezzi.
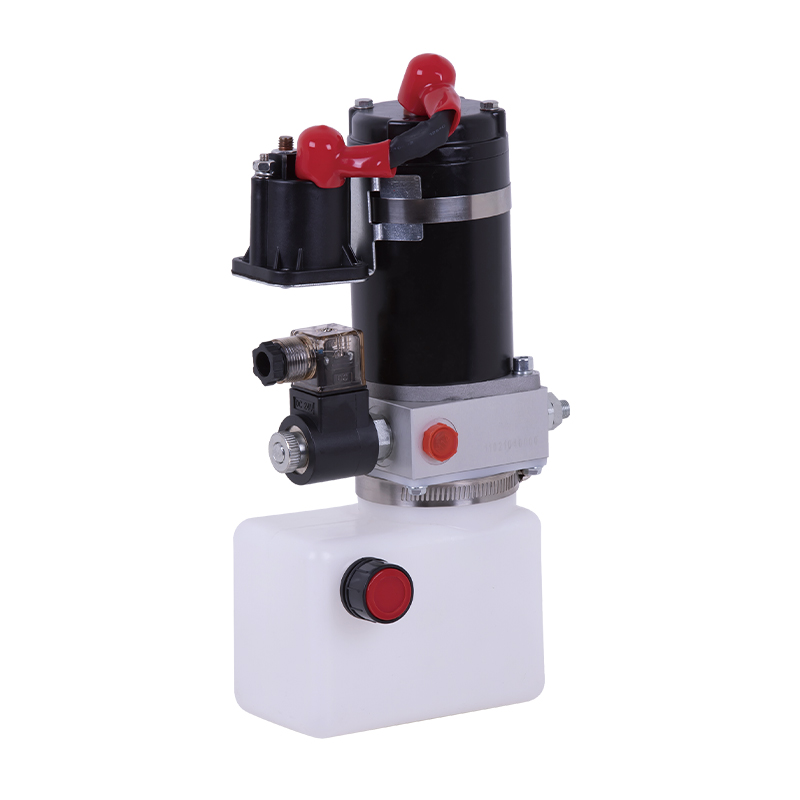
Questa centralina idraulica è progettata appositamente per tutti i transpallet elettrici. È composta da una pompa a ingranaggi ad alta tensione, un...
Vedi dettagli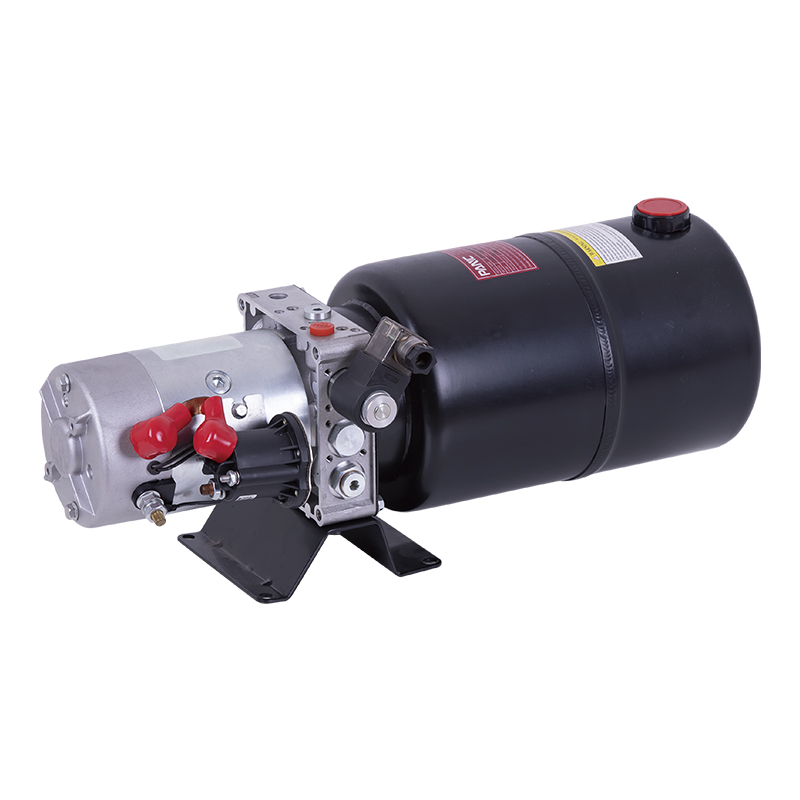
Questa unità di potenza CC a singolo effetto è progettata per piattaforme di sollevamento idrauliche mobili. Fornisce una soluzione di potenza idra...
Vedi dettagli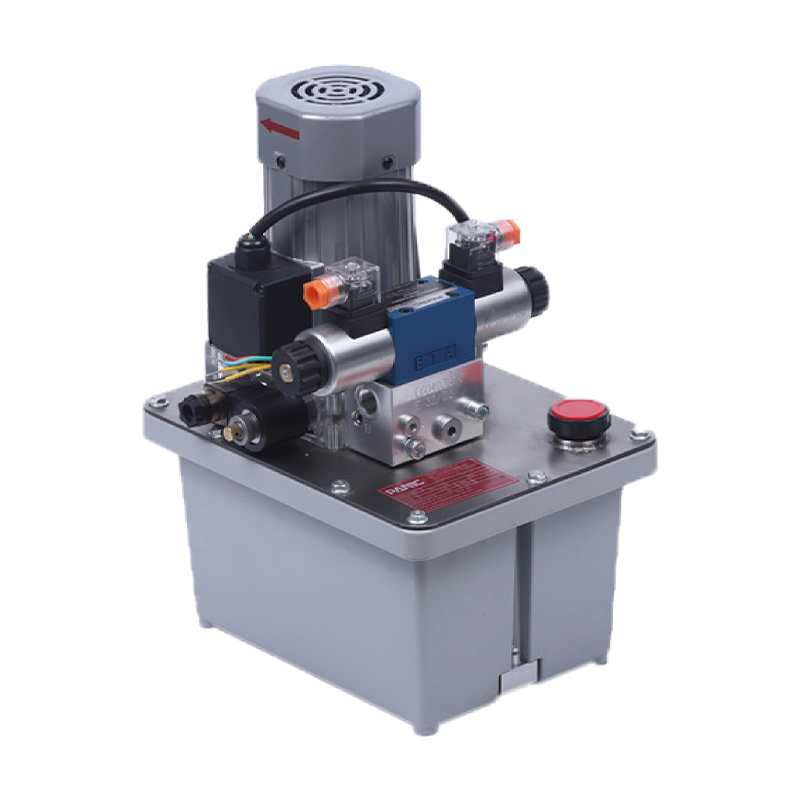
Questa centralina idraulica è progettata specificamente per i cilindri da taglio di macchine utensili CNC e può fornire potenza e controllo precisi...
Vedi dettagli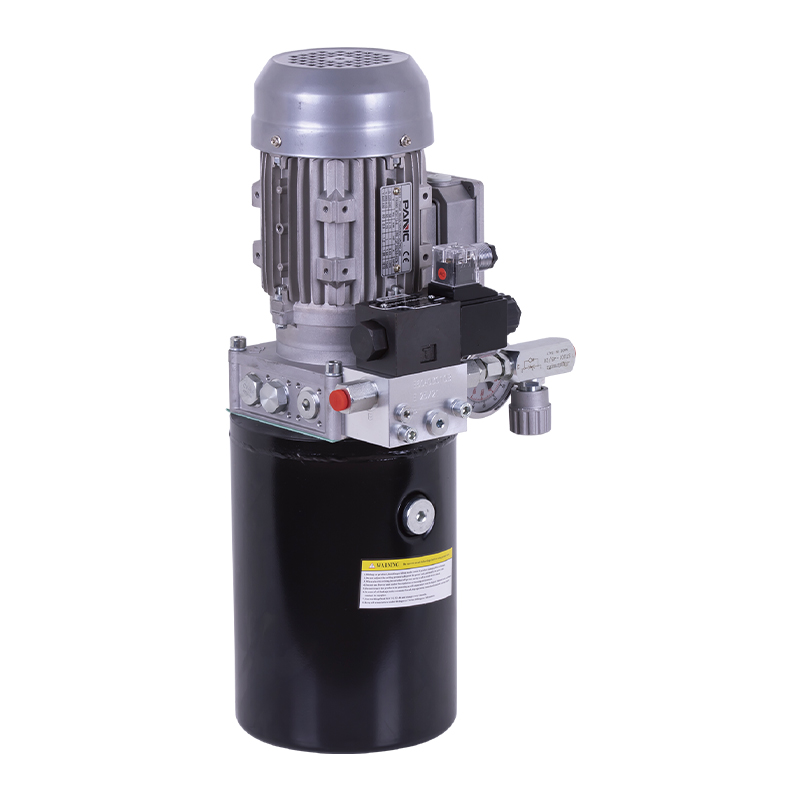
Questa centralina idraulica è appositamente progettata per l'avanzamento rotativo della macchina tagliatubi. È integrato da una pompa a ingran...
Vedi dettagli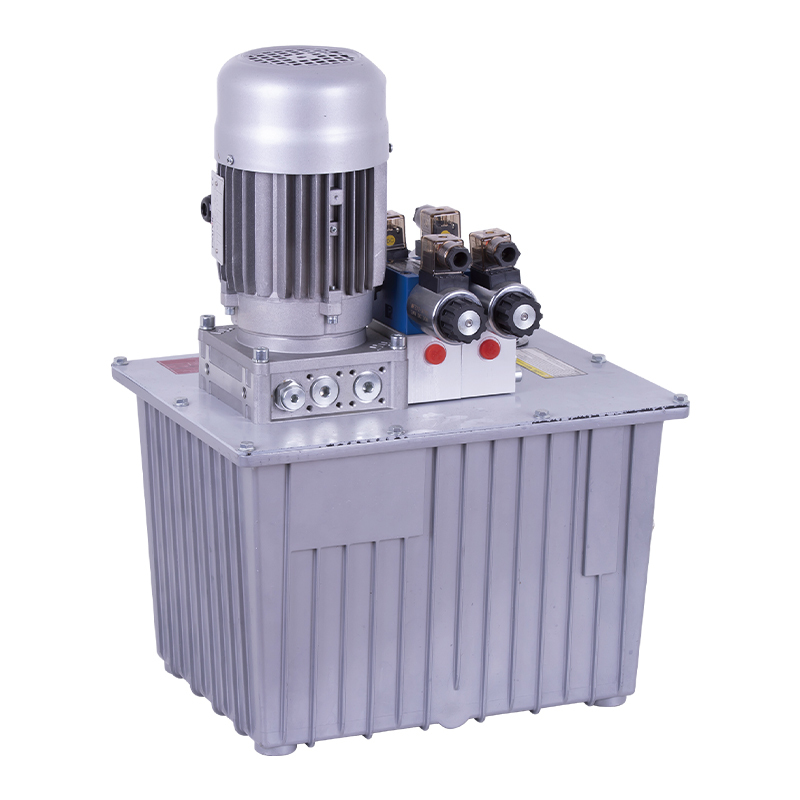
Questa centralina idraulica è appositamente progettata per un sistema di cilindri dell'olio a doppio effetto, integrato da una pompa a ingrana...
Vedi dettagli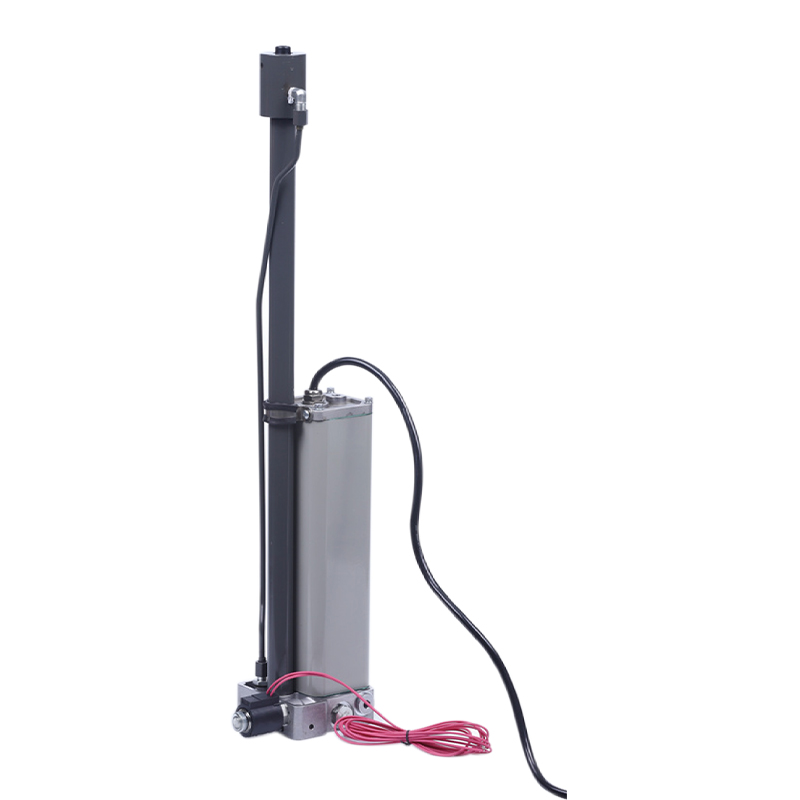
La centralina idraulica è appositamente progettata per la colonna di sollevamento idraulica integrata, che è integrata da una pompa a ingranaggi a ...
Vedi dettagli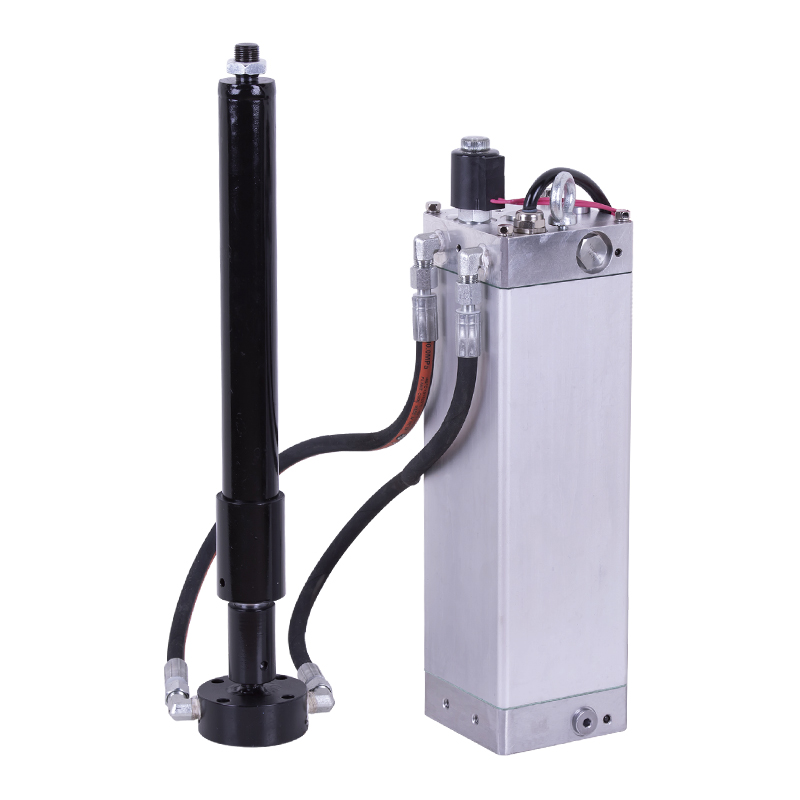
Questa centralina idraulica è realizzata su misura per colonne di sollevamento idrauliche interrate poco profonde divise. Integra una pompa a ingra...
Vedi dettagli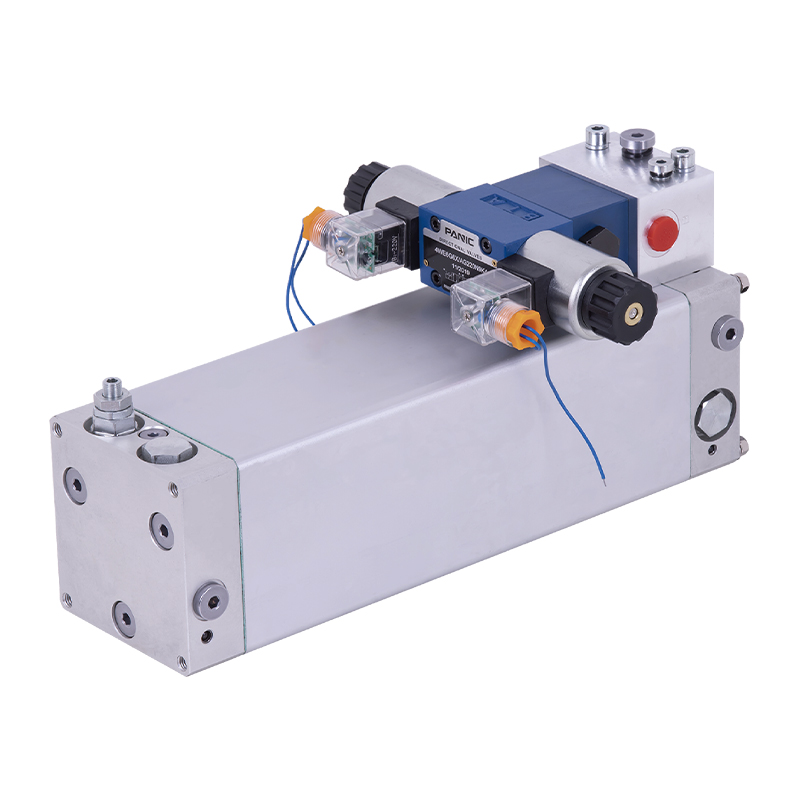
Questo propulsore a doppia actina immerso nell'olio è progettato per applicazioni efficienti, compatte e silenziose, integrando pompa a ingran...
Vedi dettagli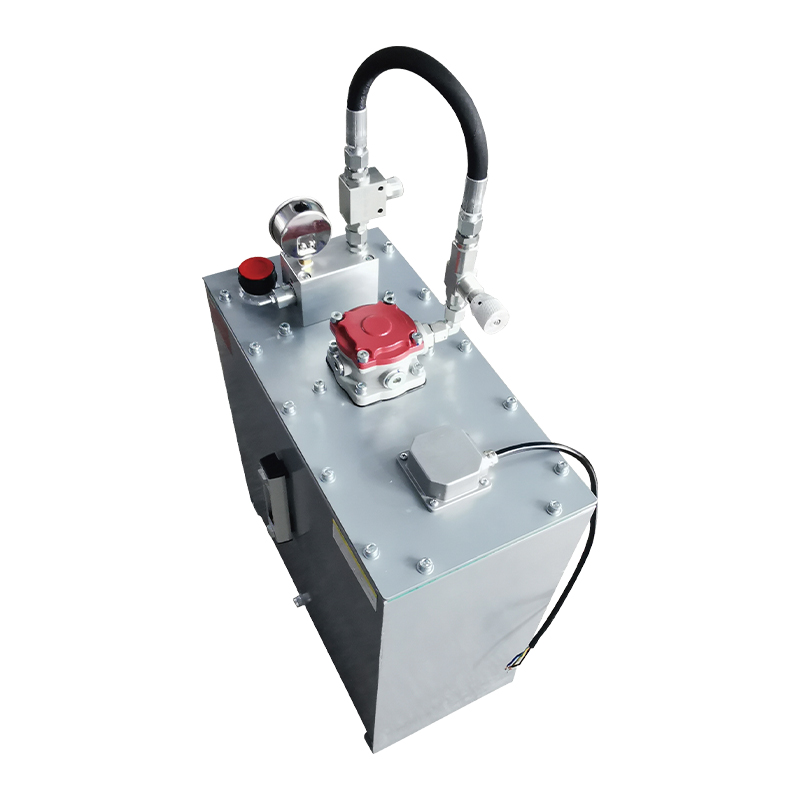
Questa centralina idraulica è progettata appositamente per il garage tridimensionale ed è integrata da una pompa a palette ad alta pressione, un mo...
Vedi dettagli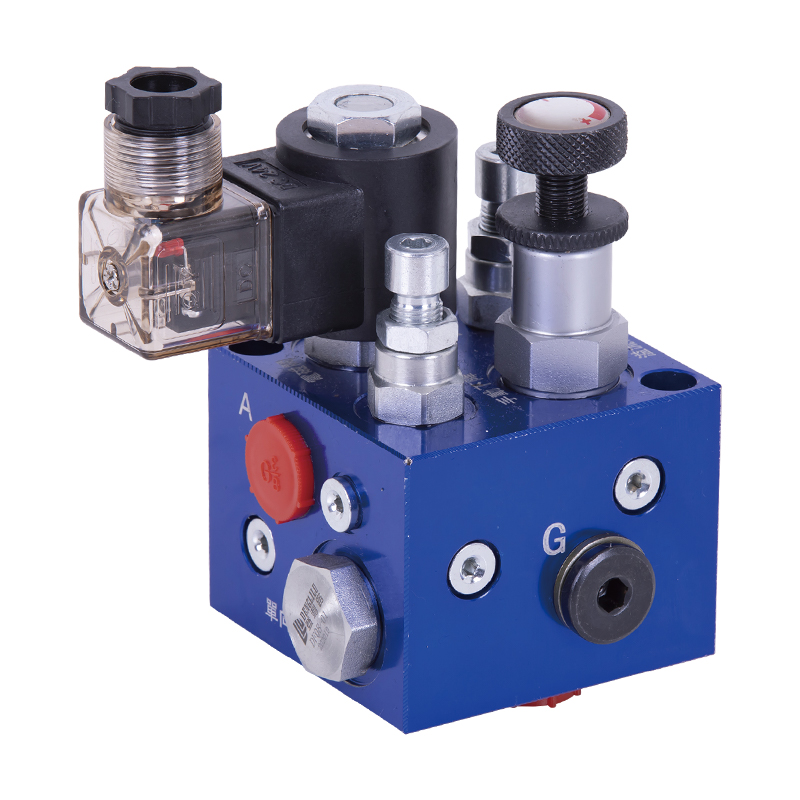
Il gruppo valvole per piattaforme di sollevamento idrauliche serie ET è appositamente progettato per varie piattaforme di sollevamento idrauliche. ...
Vedi dettagli
No. 12 Tongji Road, città di Simen, città di Yuyao

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Tutti i diritti riservati.